
 手機站
 微信號
友情鏈接:
液態硅膠材料的流動性非常好,為了不發生溢膠造成毛刺現象,液體硅膠成型模具的加工精度控制就尤為重要。
液態硅膠材料在注膠成型過程中,由于其粘度低、流動性好,常常會有溢膠或困氣的風險。減少不良的發生,液體硅膠成型模具的加工精度控制就尤為重要。
為了不發生溢膠造成毛刺現象,對液體硅膠成型模具分型面的精度要求比較高。而模具分型面的精度提高之后,空氣的排除則變得更困難,就時往往需要在動模側邊加裝排氣道,來加速氣體排出。另外,有些硅膠產品的結構特殊,通過排氣槽也不能很好的排氣,這時,就會在模腔中使用真空泵通過抽真空的方式進行減壓。下面我們就分別對硅膠模具這幾個重點部位的精度控制進行分析說明:
首先,液體硅膠成型模具分型面的加工,加工前需要了解硅膠材料性能。對于一般性能的液態硅膠材料,分型面精度控制在5μm以下,分型面粗糙度在3μm以下。而對于低粘度的液態硅膠材料來說,其流動性更好,分型面精度需控制在2μm以下,分型面粗糙度則需在0.5μm以下。
其次,排氣道的加工,主要是通過磨床或精密機床加工。對于一般的液態硅膠材料,排氣道深度控制在2-5μm;低粘度的液態硅膠材料,排氣道深度在1-2μm。
另外,液體硅膠成型模具抽真空設計這塊,主要是為了減少困氣不良,在模具的分型面設置密封,用真空泵使模腔內成為負壓狀態后射膠。真空泵的規格根據模具的實際需求選用,一般建議排氣量在15m3/h以上,真空度在0.5torr程度(1kpa相當于7.6torr,0.5torr約為66.6pa)。
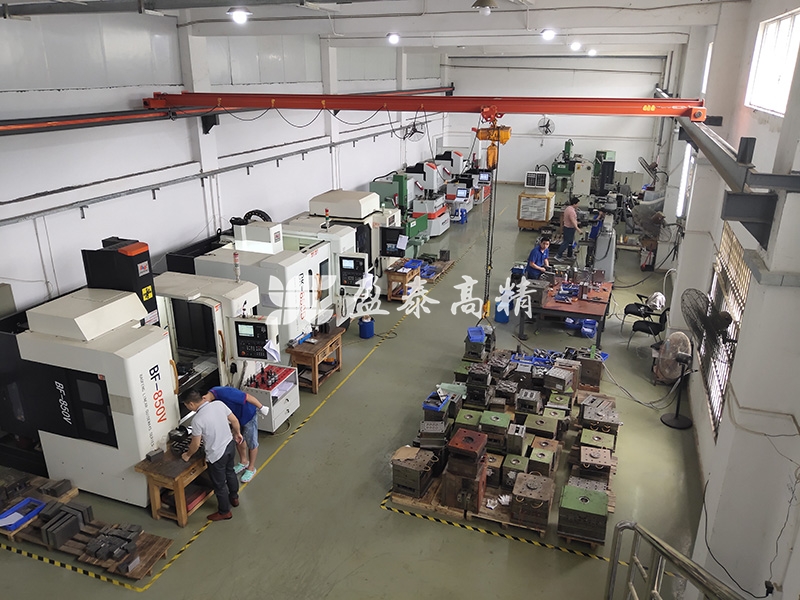
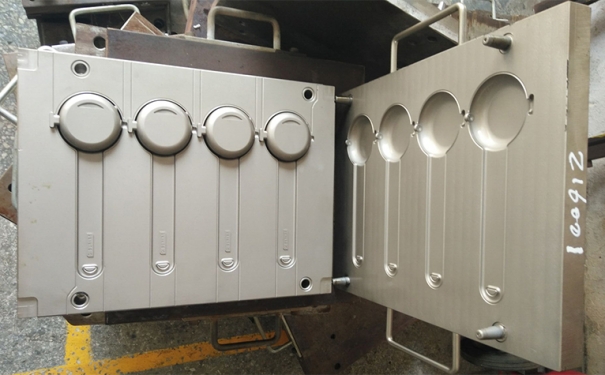
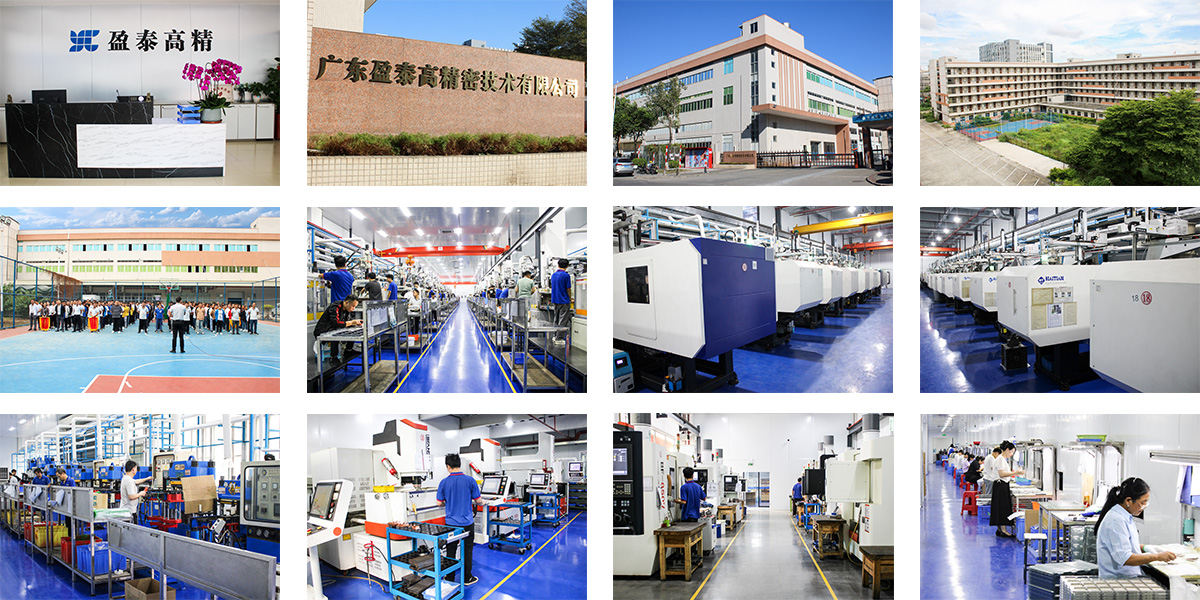
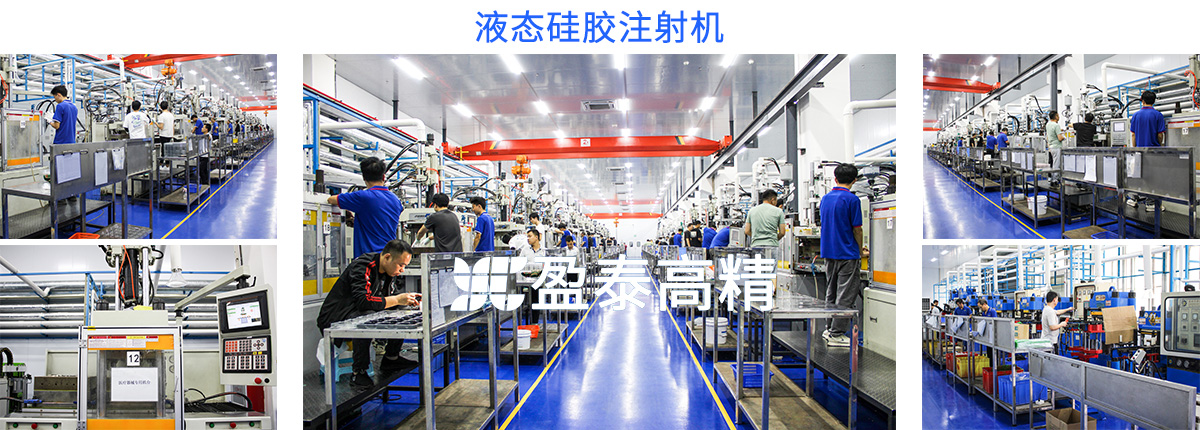
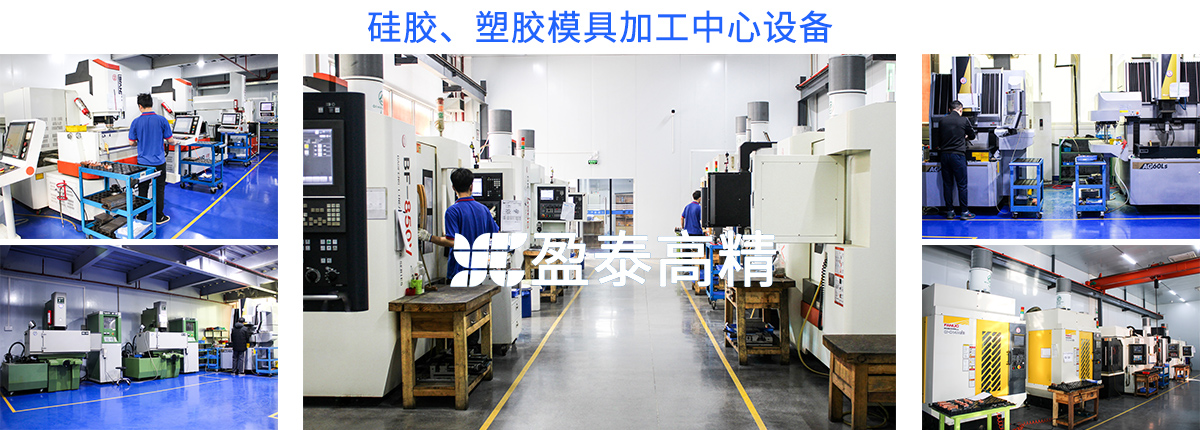
圖 盈泰液態硅膠制品廠的模具加工車間。我司模房可以設計加工高精密冷流道液態硅膠模具,液態硅膠包膠模具,雙色液態硅膠模具等。
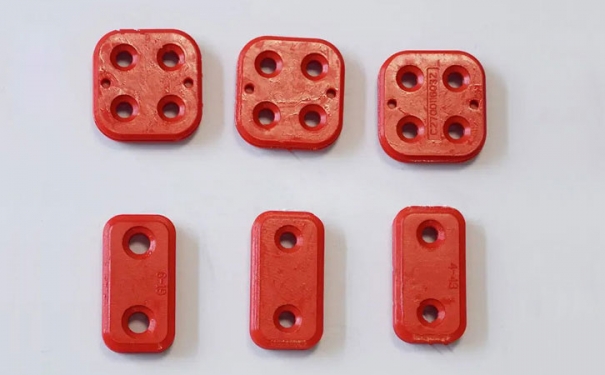
出油硅橡膠連接器密封具有良好的密封性及耐老化性能,且具有更廣泛的使用溫度。能夠在更苛刻的環境中使用,確保連接器功能的完整性。
查看詳情>>
在K 2019展會中,住友德馬格塑料機械有限公司(以下簡稱“住友德馬格”,展位:15D22)將展示有關液態硅膠(LSR)成型的最新進展。LSR正在迅速成為數字電子和汽車等特殊應用領域的首選材料。
查看詳情>>