友情鏈接:
咨詢電話:17722437688

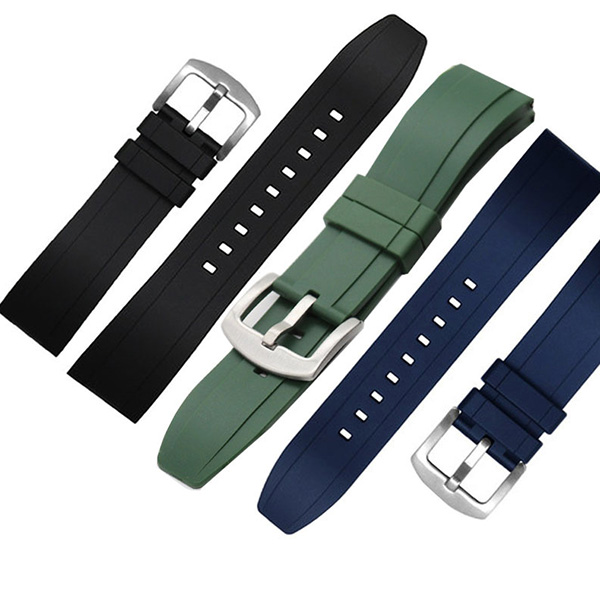
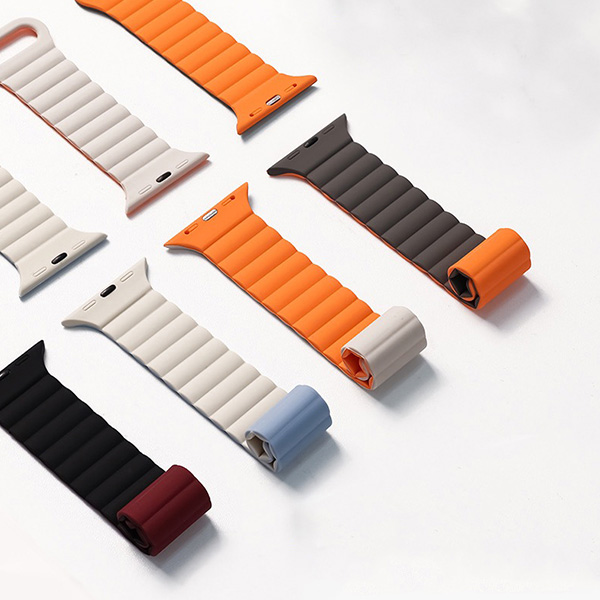
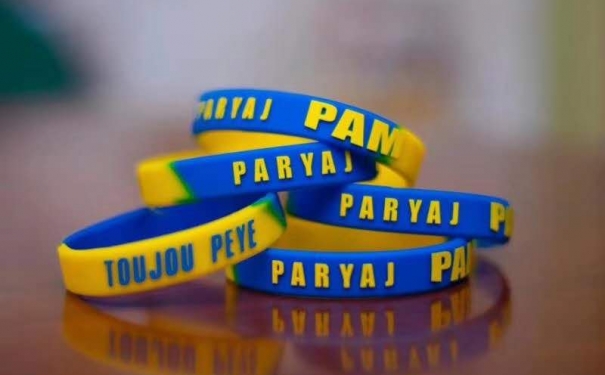
液態(tài)硅膠表帶具有柔軟親膚、高彈性耐拉扯、抗汗防水防油、耐高低溫等特性
液態(tài)硅膠手表表帶生產(chǎn)工藝詳解
生產(chǎn)液態(tài)硅膠(lsr,Liquid Silicone Rubber)手表表帶的過程涉及多個(gè)精-密步驟,結(jié)合了材料科學(xué)和模具成型技術(shù)。以下是詳細(xì)的工藝流程:
1. 原材料準(zhǔn)備
液態(tài)硅膠(LSR):雙組分(A/B組分)材料,需按精-確比例混合(通常1:1)。組分A含鉑金催化劑,組分B含交聯(lián)劑。
添加劑:可能加入色漿(Pantone配色)、抗UV劑,需確保與LSR兼容。
2. 模具設(shè)計(jì)與制造
模具材質(zhì):高-強(qiáng)-度鋼或鋁合金,表面鏡面拋光(減少脫模痕跡)。
結(jié)構(gòu)設(shè)計(jì):包括注入口、排氣槽、頂針系統(tǒng)。復(fù)雜設(shè)計(jì)可能采用多滑塊模具(用于紋理或鏤空結(jié)構(gòu))。
溫度控制:模溫機(jī)集成,保持模具溫度在180-220°C(具體取決于LSR型號(hào))。

3. 液態(tài)硅膠成型
混料與注塑:
A/B組分通過計(jì)量泵精-確混合,動(dòng)態(tài)混合器確保均勻性。
注射壓力約100-300 bar,通過冷流道系統(tǒng)注入模具(避免熱流道導(dǎo)致提前固化)。
固化:
高溫下LSR發(fā)生加成反應(yīng)(鉑金催化),固化時(shí)間通常20-60秒(取決于壁厚)。
排氣:
模具設(shè)計(jì)需避免氣泡,必要時(shí)采用真空注塑機(jī)(真空度≤0.1 bar)。
4. 后處理工藝
去毛刺:手工修剪或冷凍去毛刺(-40°C低溫脆化后噴射去除)。
表面處理:
噴涂:附著增強(qiáng)層(如Primer)后噴涂PU涂層,提升觸感。
印刷:UV轉(zhuǎn)印logo或圖案(需等離子預(yù)處理表面達(dá)因值>50)。
二次固化:部分產(chǎn)品需120°C烘烤1-2小時(shí)提升機(jī)械性能。
5. 組裝與質(zhì)檢
連接件安裝:金屬表扣通過機(jī)械壓合或膠粘(使用硅膠專用膠水如RTV硅膠粘劑)。
測試項(xiàng)目:
拉力測試:拉伸強(qiáng)度≥8MPa(ISO 37標(biāo)準(zhǔn))。
生物相容性:通過ISO 10993-5細(xì)胞毒性測試。
老化測試:85°C/85%RH環(huán)境加速老化240小時(shí)。
6. 包裝
防靜電袋包裝避免吸附灰塵,或使用定制吸塑盒提升展示效果。
通過上述流程,液態(tài)硅膠表帶可實(shí)現(xiàn)高精度(公差±0.05mm)、高彈性(撕裂強(qiáng)度≥25kN/m)及優(yōu)異的耐汗液/紫外線性能,滿足穿戴設(shè)備需求。
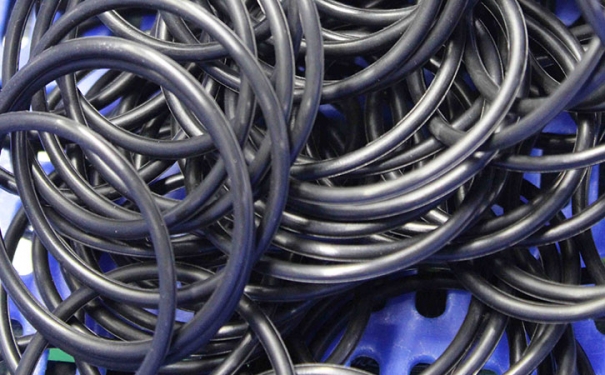
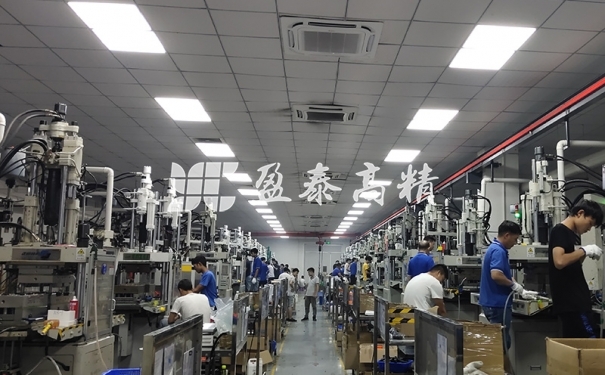
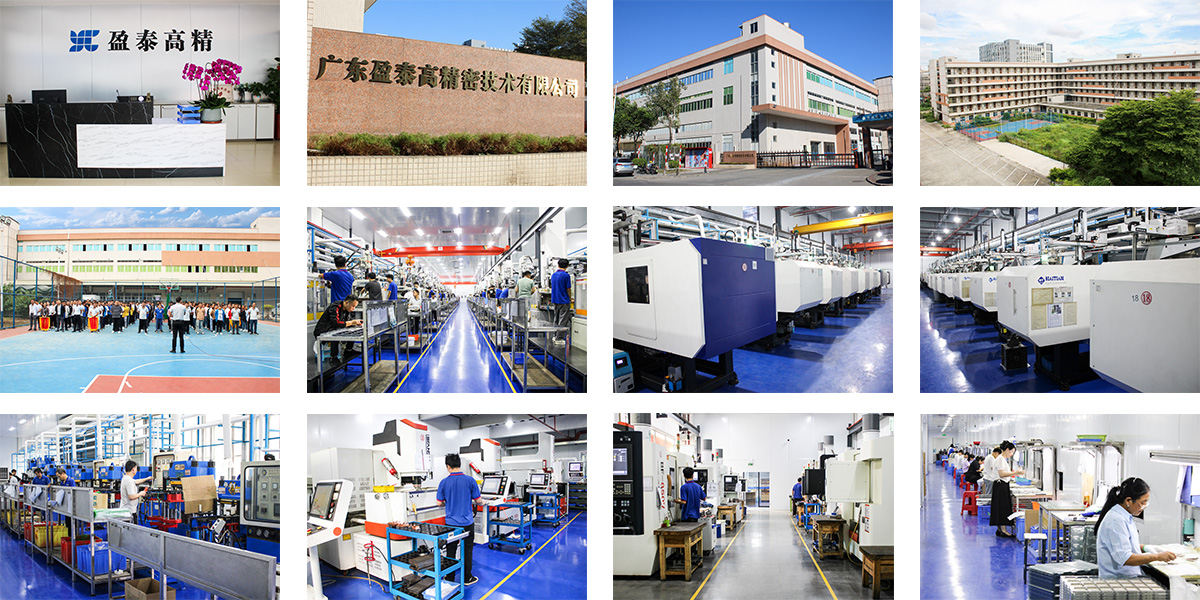
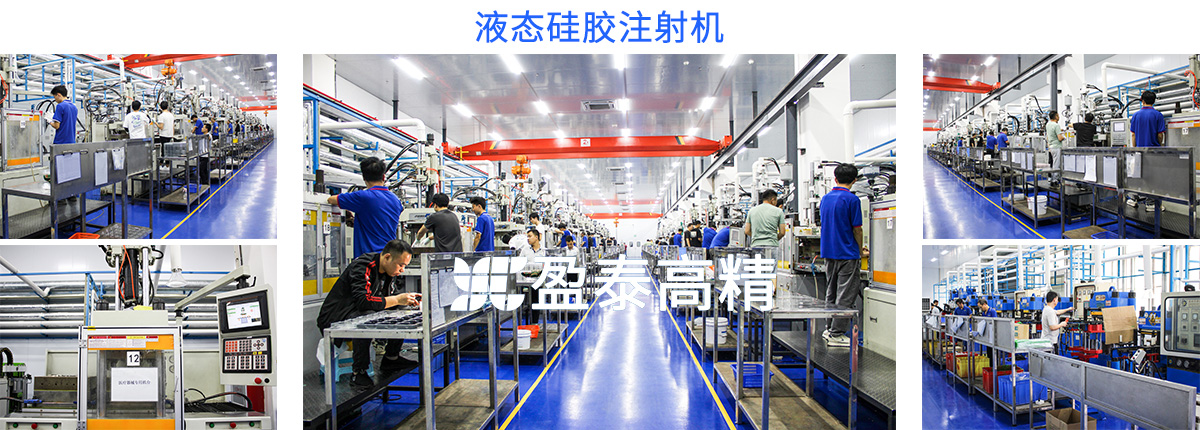
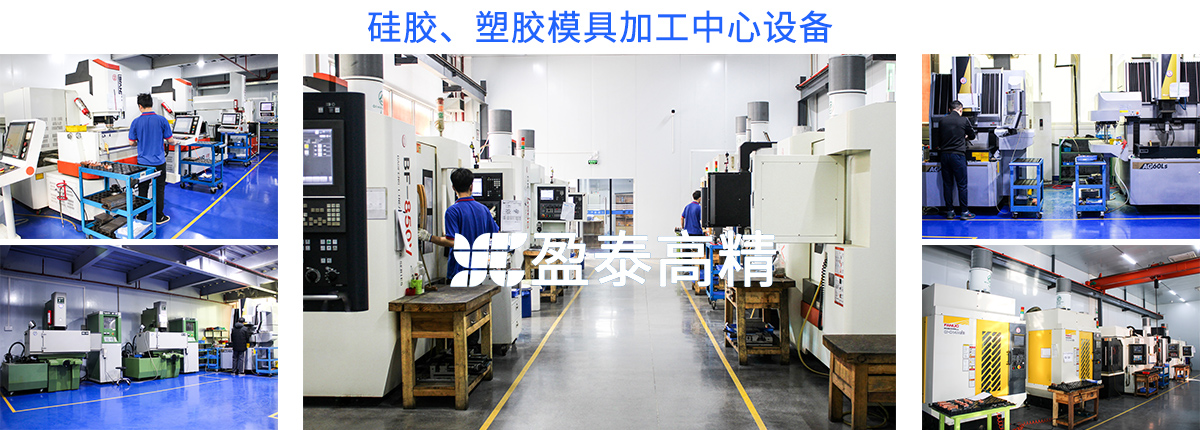
盈泰工廠液態(tài)硅膠制作機(jī)器生產(chǎn),確保每一只液體硅膠O圈尺寸毫厘不差,為儀表儀器和電子產(chǎn)品提供絕對(duì)的密封保障
查看詳情>>
選擇性自粘接液體硅橡膠,是一種不需要底涂就可以在熱硫化成型過程中與不同基材進(jìn)行粘接的液體硅橡膠。本文介紹自粘型液體硅橡膠的優(yōu)勢以及目前普及度不高的原因。
查看詳情>>


 手機(jī)站
 微信號(hào)
