
 手機站
 微信號
友情鏈接:
液態硅膠二次成型或液態硅膠套啤時,對基材的尺寸公差要求較高,因基材的公差決定了成型時是否能有效封膠。
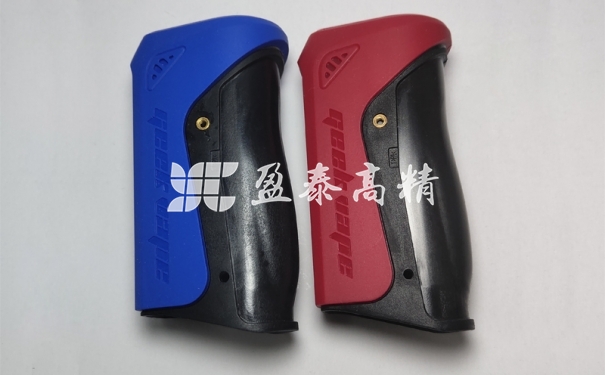
液態硅膠二次成型我們也常規叫做液態硅膠包膠或液態硅膠套啤,首先基材有液態硅膠包PC,液態硅膠包尼龍,液態硅膠包五金。
在液態硅膠二次成型時首先要考慮基材是否耐高溫,液態硅膠二次成型或液態硅膠套啤時因模具成型溫度是130度左右,所以對基材要求耐高溫。
液態硅膠二次成型或液態硅膠套啤時,對基材的尺寸公差要求較高,因基材的公差決定了成型時是否能有效封膠。
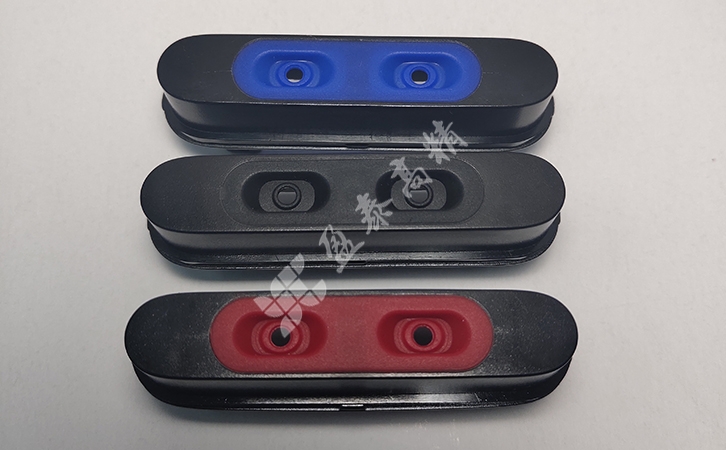
在液態硅膠二次成型工藝中對液態硅膠料有兩種選擇:
1)選有自粘型硅膠,這料產品要求產品結構有利于封膠,生產過程中如果有溢膠是不好清理的。
2)選用普通液態硅膠,在液態硅膠二次成型前對基材刷處理劑。刷過處理劑的地方會有附著力,沒刷的地方沒附著力,相對與自粘型膠較好清理溢膠。
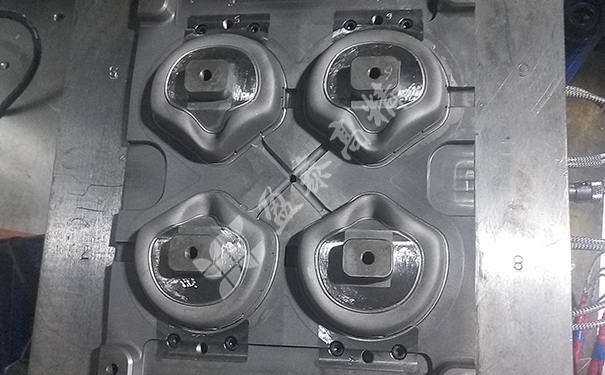
液態硅膠二次成型模具一般采用針閥式冷流道,針交閥式冷流道模具生產過程中可以采用抽真空,因膠道密封,理論上液態硅膠二次成型模具型腔可以達到完全真空狀態,這樣有利避開了產品困氣風險,另外產品溢膠風險也會降低。大部份液態硅膠產品二次成型時溢膠風險較大,是因為產品有困氣風險,所以成型時加大了壓力與射膠量,這在一定程度上減小了困氣風險,但也同時增加了溢膠風險。所以液態硅膠二次成型時要減小溢膠風險除了模具精度與基材精度要高匹配外,較小的注射壓力與合理的射膠量也是要特別留意的。模具抽真空,如果采用開放式膠道,膠道較難理想密封,所以要采用針閥式流道。
液態硅膠二次成型FPC時,模具可以對FPC封膠位預壓0.08mm,在這范圍內不會讓FPC功能受影響,所以要求FPC的厚度公差控制在0.05mm以內,這樣才能有效封膠。
液態硅膠二次成型塑膠時,盡量在塑膠封膠位留封膠線0.2mm-0.5mm左右,這樣能有效封膠,產品美觀。
在金屬件液態硅膠二次成型時,要求金屬件公差在0.02mm,且只能走下公差,這樣模具達到尺寸才不易壓傷,在封膠位側0.06mm左右做撕邊。這樣才能讓接合面較完美。如果尺寸過大公差,要么撕邊難撕,要么會壓壞模具,所以金屬件液態硅膠二次成型對精度要求較高。
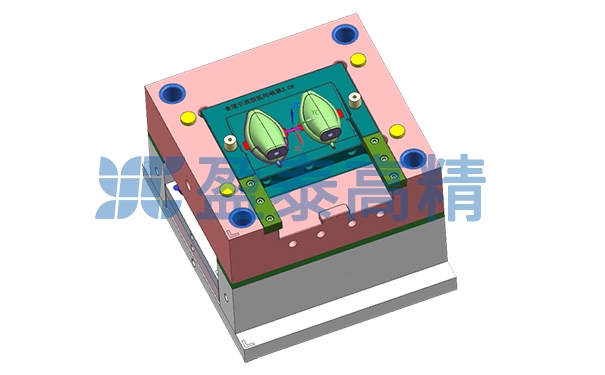
液態硅膠模具工廠我們日常生活中所用到的廚具、工業配件、日用百貨、按鍵等都會使用到液態硅膠產品,而這些液態硅膠制品是怎么來的呢?這就要說到液態硅膠模具工廠了。從事液態硅膠制品、硅橡膠制品、塑膠制品、硅膠按鍵、硅膠禮品定制生產服務。
查看詳情>>
德國瓦克化學開發了特別適用于PC基材的新型自粘型液體硅橡膠。此產品無需底涂處理,即可與PC實現一次固化成型,不僅能夠實現可靠的粘接,而且簡化了工藝流程,避免了底涂劑中有機溶劑帶來的健康危害。
查看詳情>>